|
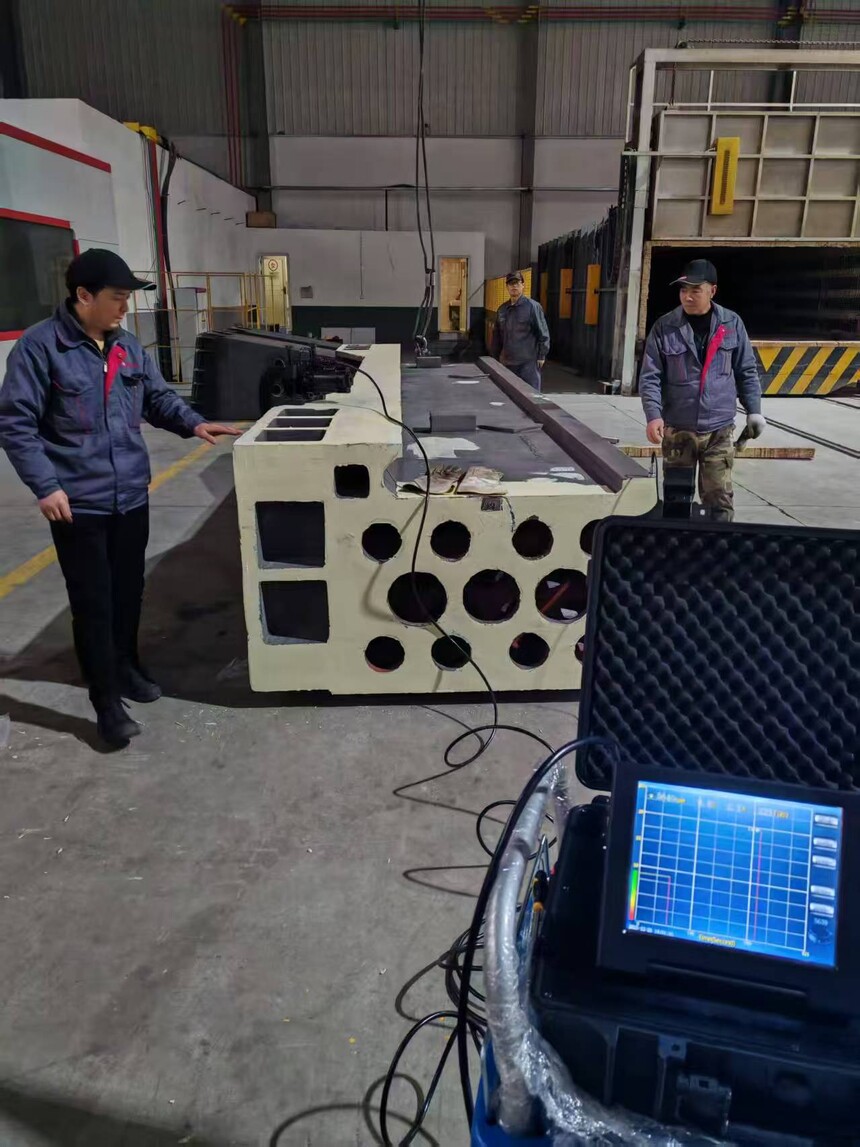
振动去应力机有机床部件上大量使用振动去应力机(振动时效 VSR)在机床大件部件上大量使用 机床铸件 / 焊接件在铸造、粗加工后内部存在大量残余应力,如果不做时效,后续精加工、 长期使用中会缓慢释放应力,造成导轨变形、精度漂移,直接影响数控机床精度保持性。 常用处理的机床部件 1. 床身(最主流,车床、加工中心、磨床底座铸件) 2. 立柱(立式加工中心,高大铸件) 3. 工作台、滑枕、拖板 4. 箱体、主轴箱、齿轮箱壳体 5. 焊接结构机床底座、机架 为什么机床厂大量选用振动时效,替代部分热时效 ✅ 工期短:几十分钟~2 小时即可完成;热时效要升温保温冷却,几天周期。 ✅ 能耗低、环保,不需要大型时效炉,大件工件不用吊装进炉。 ✅ 现场可处理,铸件粗加工后直接在车间做,大件不用转运。 ✅ 不会产生氧化皮,不改变材料硬度**,避免热时效带来的新热应力、工件翘曲问题。 ✅ 可做二次时效:粗加工后再振一遍,消除机加工带来的新应力,精密机床常用。 效果:残余应力可均化 / 消除 30%~80%,稳定导轨面尺寸,长期使用精度衰减明显变小。 工艺要点:(机床铸件 HT200/HT250 灰铁) 1. 橡胶垫弹性支撑,放在工件振动节点附近; 2. 激振器装在振幅波峰位置;传感器拾取共振信号; 3. 扫频找工件固有共振点,亚共振下保振; 4. 设备自动记录时效曲线,可存档,满足机床厂质检资料要求。
下一篇应力检测仪操作步骤 |